
Cómo se moldea por inyección una tapa de plástico, paso a paso
Cómo una tapa de botella de plástico pasa de gránulos a tapa terminada en un molde de inyección: el ciclo completo en lenguaje sencillo, con video de moldes de tapas reales en funcionamiento.
¿Qué es el moldeo por inyección de tapas de plástico? El moldeo por inyección de tapas de plástico es el proceso que fabrica las tapas de botella: los gránulos de plástico (normalmente PP) se funden, se inyectan en un molde de acero multicavidad, se enfrían hasta solidificar, y las tapas terminadas se liberan y se sacan. El ciclo se repite automáticamente, día y noche.
Puntos clave
- Un ciclo de tapa tiene siete pasos: fundir, cerrar y aplicar fuerza de cierre, inyectar, mantener presión y enfriar, abrir y liberar, sacar, recoger y empacar.
- Un molde de tapas tiene varias cavidades: nuestros planos de tapas flip muestran 8 cavidades para una tapa de 200 ml y 6 cavidades para una de 400 ml.
- El enfriamiento suele ser la parte más larga del ciclo; en una tapa flip top, la bisagra marca el enfriamiento.
- Una tapa roscada normalmente se desenrosca de su macho; una flip top se moldea abierta y su tapa se cierra en línea.
- Que una tapa sea buena se decide cuando se mecanizan la cavidad, la forma de la rosca y las superficies de cierre.
 Vea el proceso en marcha
Lo que verá: el molde abriéndose, un robot sacando una fila de tapas flip top y colocándolas en una banda, y las tapas cerrándose en línea mientras avanzan por ella.
Esta página explica cómo se moldean por inyección las tapas de plástico y qué decide si una tapa es buena. Si está eligiendo una máquina y un molde para tapas, la última sección muestra cómo se combinan. AMAN fabrica moldes de tapas en su propio taller y suministra las inyectoras en las que trabajan. Lo hacemos desde 2007.
Los siete pasos del ciclo de moldeo de tapas

Figura 1. El ciclo de moldeo de tapas.
1. Fundir los gránulos. El husillo convierte los gránulos en una masa fundida uniforme. Los gránulos de plástico (el PP es el material habitual de las tapas) caen de la tolva a un cilindro calefactado. Un husillo giratorio los lleva hacia delante, y el calor del cilindro más el cizallamiento (el roce y la compresión) del husillo los funden en una masa uniforme delante de la punta del husillo.
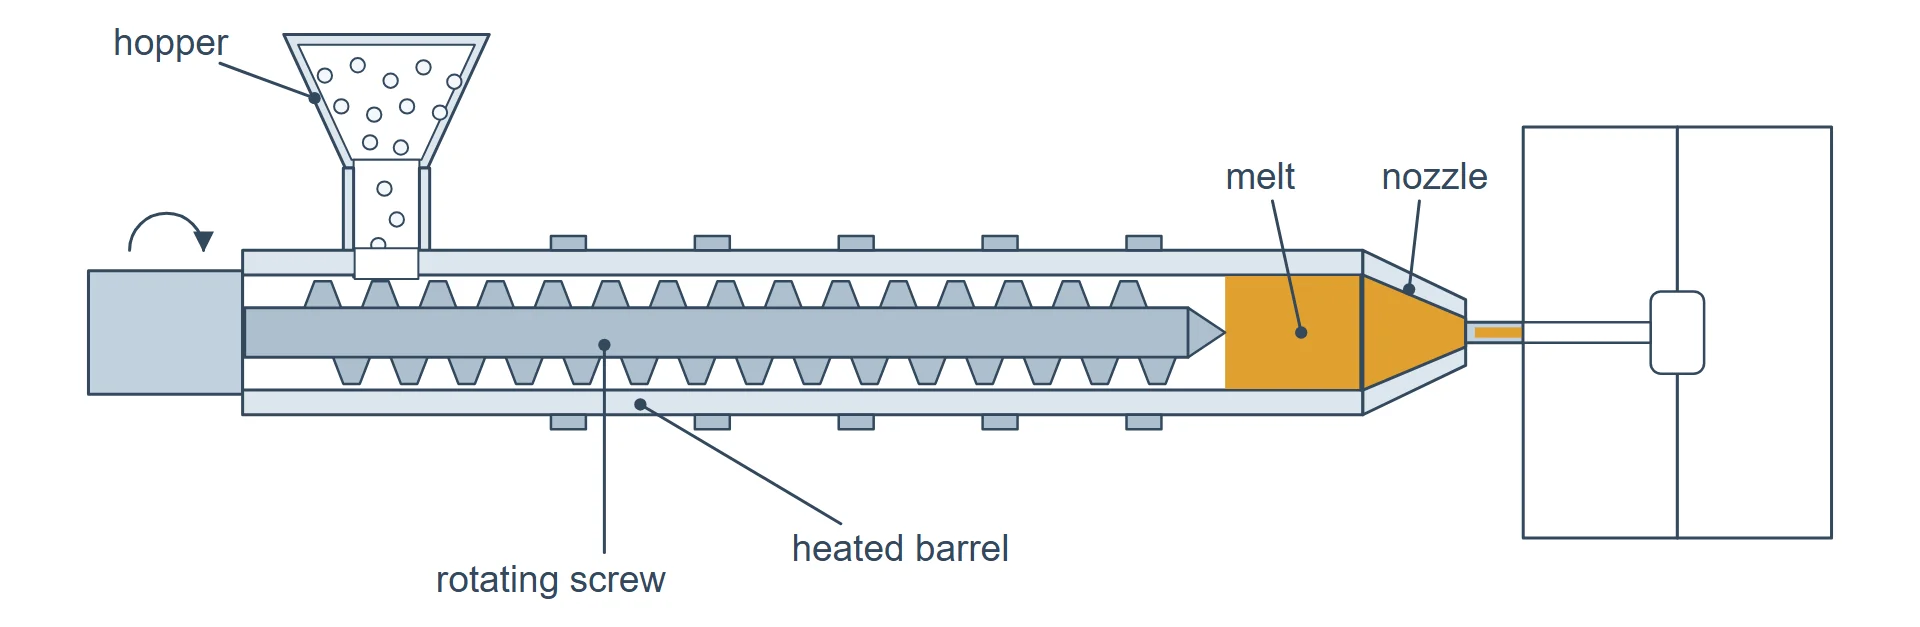
Figura 2. Paso 1: tolva, cilindro calefactado y husillo giratorio.
2. Cerrar el molde y aplicar la fuerza de cierre. El cierre tiene que sujetar con más fuerza de la que empuja la masa fundida hacia fuera. Las dos mitades del molde se cierran y la unidad de cierre las mantiene cerradas. Si no es así, la masa fundida se escapa entre las mitades del molde (esa fuga se llama rebaba), por lo que la fuerza de cierre (en toneladas) es lo que decide el tamaño de la máquina.

Figura 3. Pasos 2 a 5: el molde se cierra, se llena, se enfría y se abre; el expulsor empuja las tapas fuera del macho.
3. Inyectar en cada cavidad. La masa fundida llena todas las cavidades a la vez. El husillo avanza e impulsa la masa fundida por el sistema de canales (los conductos que alimentan cada cavidad) hacia todas las cavidades a la vez. Un molde de tapas tiene varias: por ejemplo, nuestros planos muestran un molde de 8 cavidades para una tapa flip de 200 ml (PP, 7.5 ± 1 g por tapa) y uno de 6 cavidades en una placa de 450 × 450 mm para una tapa flip de 400 ml (PP, 12 ± 1 g). Una cámara caliente mantiene la masa fundida caliente hasta las cavidades, de modo que llega por igual a todas y no hay desperdicio de colada fría.

Figura 4. Paso 3: colada fría y cámara caliente (esquema; no es la distribución de un molde real).
| Colada fría | Cámara caliente | |
|---|---|---|
| Qué le pasa a la masa fundida en el canal | Se enfría y se convierte en desperdicio | Se mantiene caliente hasta las cavidades |
| Uso habitual | Un molde pequeño, con pocas cavidades | Ocho cavidades o más, donde la bisagra tiene que llenarse igual en todas las cavidades |
| Desperdicio | Desperdicio de colada fría | Ninguno del canal |
4. Mantener presión y enfriar. El enfriamiento suele ser la parte más larga del ciclo. El husillo mantiene la presión sobre la masa fundida mientras la tapa solidifica, para compensar la contracción, y los canales de agua del molde evacuan el calor. En una tapa flip top la bisagra marca el enfriamiento: cómo se enfría el molde decide si la bisagra solidifica de la misma manera en todas las cavidades.
5. Abrir y liberar la tapa. Una tapa roscada normalmente se desenrosca de su macho. El molde se abre y las tapas se empujan fuera de los machos. Una tapa roscada suele ser distinta: su rosca la bloquearía en el macho, así que el molde la desenrosca al liberarla; en el video de abajo, un molde desenroscador hace girar los machos, con un motor hidráulico en el molde, para liberar ocho tapas a la vez.
 Vea el video
Video: el molde desenroscador. Los machos giran, accionados por un motor hidráulico en el molde, y liberan ocho tapas a la vez.

Figura 5. Paso 5: el macho gira y la tapa se desprende.
6. Sacar y, en una flip top, cerrar la tapa. Un robot levanta las tapas y las coloca en una banda. Una tapa flip top se moldea con la tapa abierta; en nuestro video las tapas se cierran en línea sobre la banda, de modo que la tapa sale de la máquina lista para empacar.
 Vea el video
Video: un robot levanta las tapas y las coloca en una banda.
7. Recoger y empacar. Las tapas caen en un contenedor o una caja y el ciclo se repite. El ciclo funciona automáticamente, día y noche.
Qué decide si una tapa es buena
Un molde de tapas se juzga por tres cosas: si el cierre sella sobre el cuello en el que debe sellar, si cada cavidad produce la misma tapa y si sigue haciendo ambas cosas cuando la máquina trabaja rápido. Las tres se deciden cuando la cavidad, la forma de la rosca y las superficies de cierre (las caras donde se presionan las dos mitades del molde) se mecanizan según el plano. Por eso AMAN fabrica las cavidades en su propio taller en Jiangsu, prueba el molde en una máquina allí y envía las tapas de prueba con él.

Figura 6. «Sella sobre el cuello» significa que la rosca y la superficie de sellado se ajustan al cuello de la botella.
Tapas distintas, moldes distintos
| Tapa | Lo que tiene que hacer el molde | Ver el molde |
|---|---|---|
| Tapa roscada | Formar la rosca y liberarla: el tapón se desenrosca o se extrae del macho, según la rosca | Moldes para tapas roscadas |
| Tapa flip top | Moldear la tapa y la base en una sola bisagra para que la tapa siga cerrando con un clic tras muchas aperturas | Moldes para tapas flip top |
| Tapa bicolor | Moldear dos colores en dos inyecciones y alinearlos con exactitud | Moldes para tapas bicolor |
| Tapa dosificadora | Moldear las graduaciones (las marcas de medida) en el molde, para que formen parte de la tapa | Moldes de vasos y tapas dosificadoras |
Máquina y molde como un solo conjunto
AMAN suministra inyectoras de tapas de plástico con el molde de tapas correspondiente fabricado en su propio taller: nuestra página enumera 16 máquinas, incluida una inyectora de tapas de 16 cavidades PCO 1880-1881. El molde tarda 40–60 días a partir de planos aprobados; máquina y molde se envían como un solo conjunto, probados y ajustados juntos, con las tapas de prueba. Envíe el plano de su tapa y cotizamos la máquina junto con el molde.
Un ejemplo real
Un fabricante de cierres de Pakistán necesitaba tapas roscadas bicolor ajustadas a sus botellas. Los moldes eran multicavidad con cámara caliente, de modo que la masa fundida se mantiene equilibrada entre las cavidades y las cavidades se mantienen idénticas. Lea el caso: moldes multicavidad para tapas roscadas y bicolor, Pakistán.
Preguntas frecuentes
¿Cómo se fabrican las tapas de botella?
Las tapas de botella de plástico se fabrican por moldeo por inyección: los gránulos de plástico, normalmente PP, se funden en un cilindro calefactado, se inyectan en un molde de acero multicavidad y se enfrían hasta solidificar; luego el molde se abre y las tapas terminadas se empujan fuera de los machos y se sacan. El ciclo tiene siete pasos y se repite automáticamente. Envíenos el plano de su tapa y cotizamos juntos la máquina y el molde.
Pasos del moldeo por inyección de tapas
El moldeo por inyección de tapas tiene siete pasos: (1) fundir los gránulos, (2) cerrar el molde y aplicar la fuerza de cierre, (3) inyectar en cada cavidad, (4) mantener presión y enfriar, (5) abrir y liberar las tapas, (6) sacarlas y, en una flip top, cerrar la tapa, (7) recoger y empacar. El enfriamiento suele ser el paso más largo, y luego el ciclo se repite automáticamente.
¿Cómo se saca una tapa roscada del molde?
Una tapa roscada normalmente se saca desenroscándola del macho, porque de lo contrario su rosca la bloquearía. En el molde desenroscador de nuestro video los machos giran, accionados por un motor hidráulico en el molde, y liberan ocho tapas a la vez. Una tapa sin rosca simplemente se empuja fuera del macho.
Cavidades del molde de tapas: ¿cuántas?
El número de cavidades de un molde de tapas se calcula a partir de las tapas por hora que necesita y de la fuerza de cierre de la máquina, no se toma de un catálogo. Nuestros planos de tapas flip muestran 8 cavidades para una tapa de 200 ml (PP, 7.5 ± 1 g) y 6 cavidades en una placa de 450 × 450 mm para una tapa de 400 ml (PP, 12 ± 1 g). Indíquenos su producción y su máquina y lo calculamos.
¿Cámara caliente o colada fría para un molde de tapas?
Una flip top en un molde con pocas cavidades suele ser de colada fría, y un molde de ocho cavidades o más, donde la bisagra tiene que llenarse igual en todas las cavidades, suele ir con cámara caliente. Una cámara caliente mantiene la masa fundida caliente hasta las cavidades, así que no hay desperdicio de colada fría. Indicamos la elección en la cotización, según el peso de su pieza y el número de cavidades.
Molde de tapa flip top: ¿por qué es tan importante la bisagra?
La bisagra la forma el molde, así que el molde de la tapa flip top decide si la tapa sigue cerrando con un clic tras muchas aperturas. La sección a través de la bisagra y las superficies de cierre a ambos lados se mecanizan según el plano, y cómo se enfría el molde decide si la bisagra solidifica igual en todas las cavidades. Abrimos y cerramos a mano las tapas de prueba antes de embalar el molde.
¿Puedo comprar la inyectora de tapas y el molde juntos?
Sí, suministramos la inyectora de tapas y el molde de tapas correspondiente como un solo conjunto, probados y ajustados juntos antes del envío. Nuestra página de máquinas enumera 16 inyectoras de tapas, y el molde de tapas tarda 40–60 días a partir de planos aprobados. También fabricamos moldes para máquinas que usted ya tiene. Envíe el plano de su tapa y cotizamos juntos la máquina y el molde.
¿Qué necesita para cotizar un molde de tapas o una máquina?
Para cotizar un molde de tapas o una máquina necesitamos la tapa o su plano, el cuello y la rosca a los que debe ajustarse, el material y las tapas por hora que necesita; si es una tapa flip top o bicolor, indíquenoslo también. Envíelos y reciba una cotización exacta en 24–48 horas.
Relacionado: moldes para tapas · moldes para tapas flip top · moldes para tapas bicolor · cómo funciona una inyectora
¿Planea una línea de tapas?
Envíe el plano de su tapa y reciba una cotización exacta en 24–48 horas.
Ver inyectoras de tapas de plástico →ENSolicite la cotización de una máquina para su pieza
¿Aún no tiene plano? También sirven fotos de una pieza de muestra. Esto es todo lo que necesitamos para elegir la máquina y cotizarla:
- ✓Plano de la pieza, archivo 3D o fotos desde todos los lados
- ✓Tamaño y peso de la pieza
- ✓Material, p. ej. PP, HDPE o PET
- ✓Piezas por hora o el tonelaje que tiene en mente