
Cómo se fabrican las preformas PET y se soplan hasta convertirlas en botellas
Cómo se hace una botella PET en dos etapas: primero una inyectora moldea una pequeña preforma en forma de tubo de ensayo y luego una máquina de estirado-soplado la recalienta y la sopla hasta formar la botella; la ruta completa en lenguaje sencillo, con video de máquinas reales.
¿Qué es una preforma PET? Una preforma PET es una pieza pequeña de PET moldeada por inyección, con forma de tubo de ensayo y con el cuello de la botella ya terminado. Más tarde se recalienta, se estira y se sopla hasta formar una botella transparente. En la ruta en dos etapas, una máquina moldea las preformas y una segunda máquina las sopla.
Puntos clave
- La ruta en dos etapas usa primero una inyectora de preformas y después una máquina de estirado-soplado que recalienta la preforma y sopla la botella.
- El cuello de la preforma se termina en el molde de preformas; el soplado no lo modifica.
- Estirar en dos direcciones a la vez da al PET su transparencia y su resistencia.
- Los moldes de preformas comerciales habituales tienen 16, 24, 32, 48 o 72 cavidades.
- Un programa de botellas PET necesita dos moldes, uno de preformas y uno de estirado-soplado; el molde de preformas tarda 40–60 días.
 Vea el proceso en marcha
Lo que verá: el molde abriéndose, un robot sacando una fila de preformas transparentes y colocándolas en una banda.
Esta página explica la ruta en dos etapas que siguen la mayoría de las botellas PET transparentes de agua y bebidas. Si quiere fabricar la preforma y la botella en una sola máquina, vea la inyección-estirado-soplado en una etapa. AMAN suministra inyectoras de preformas PET y fabrica en su propio taller los moldes de preformas PET y los moldes de estirado-soplado. Lo hacemos desde 2007.

Figura 1. El cuello de la preforma no cambia; el cuerpo se estira y se sopla.
Parte 1: fabricación de la preforma
Una preforma es la pequeña pieza de PET, en forma de tubo de ensayo, de la que más tarde se estira y se sopla una botella. Su cuello ya está terminado: la rosca de la botella se moldea aquí, y el paso de soplado no la modifica.
1. Fundir el PET. El PET se seca primero y luego lo funde un husillo giratorio. Los gránulos de PET se secan primero (el PET absorbe humedad del aire, y el agua que queda en la resina rompe las cadenas del polímero al fundirse) y luego se funden en un cilindro calefactado con un husillo giratorio.
2. Inyectar en el molde de preformas. La masa fundida llena un molde multicavidad. El husillo empuja la masa fundida hacia un molde de preformas multicavidad. Los moldes de preformas comerciales habituales tienen 16, 24, 32, 48 o 72 cavidades; el número adecuado se calcula a partir de la producción que necesita y de lo que admite la unidad de cierre de su máquina.
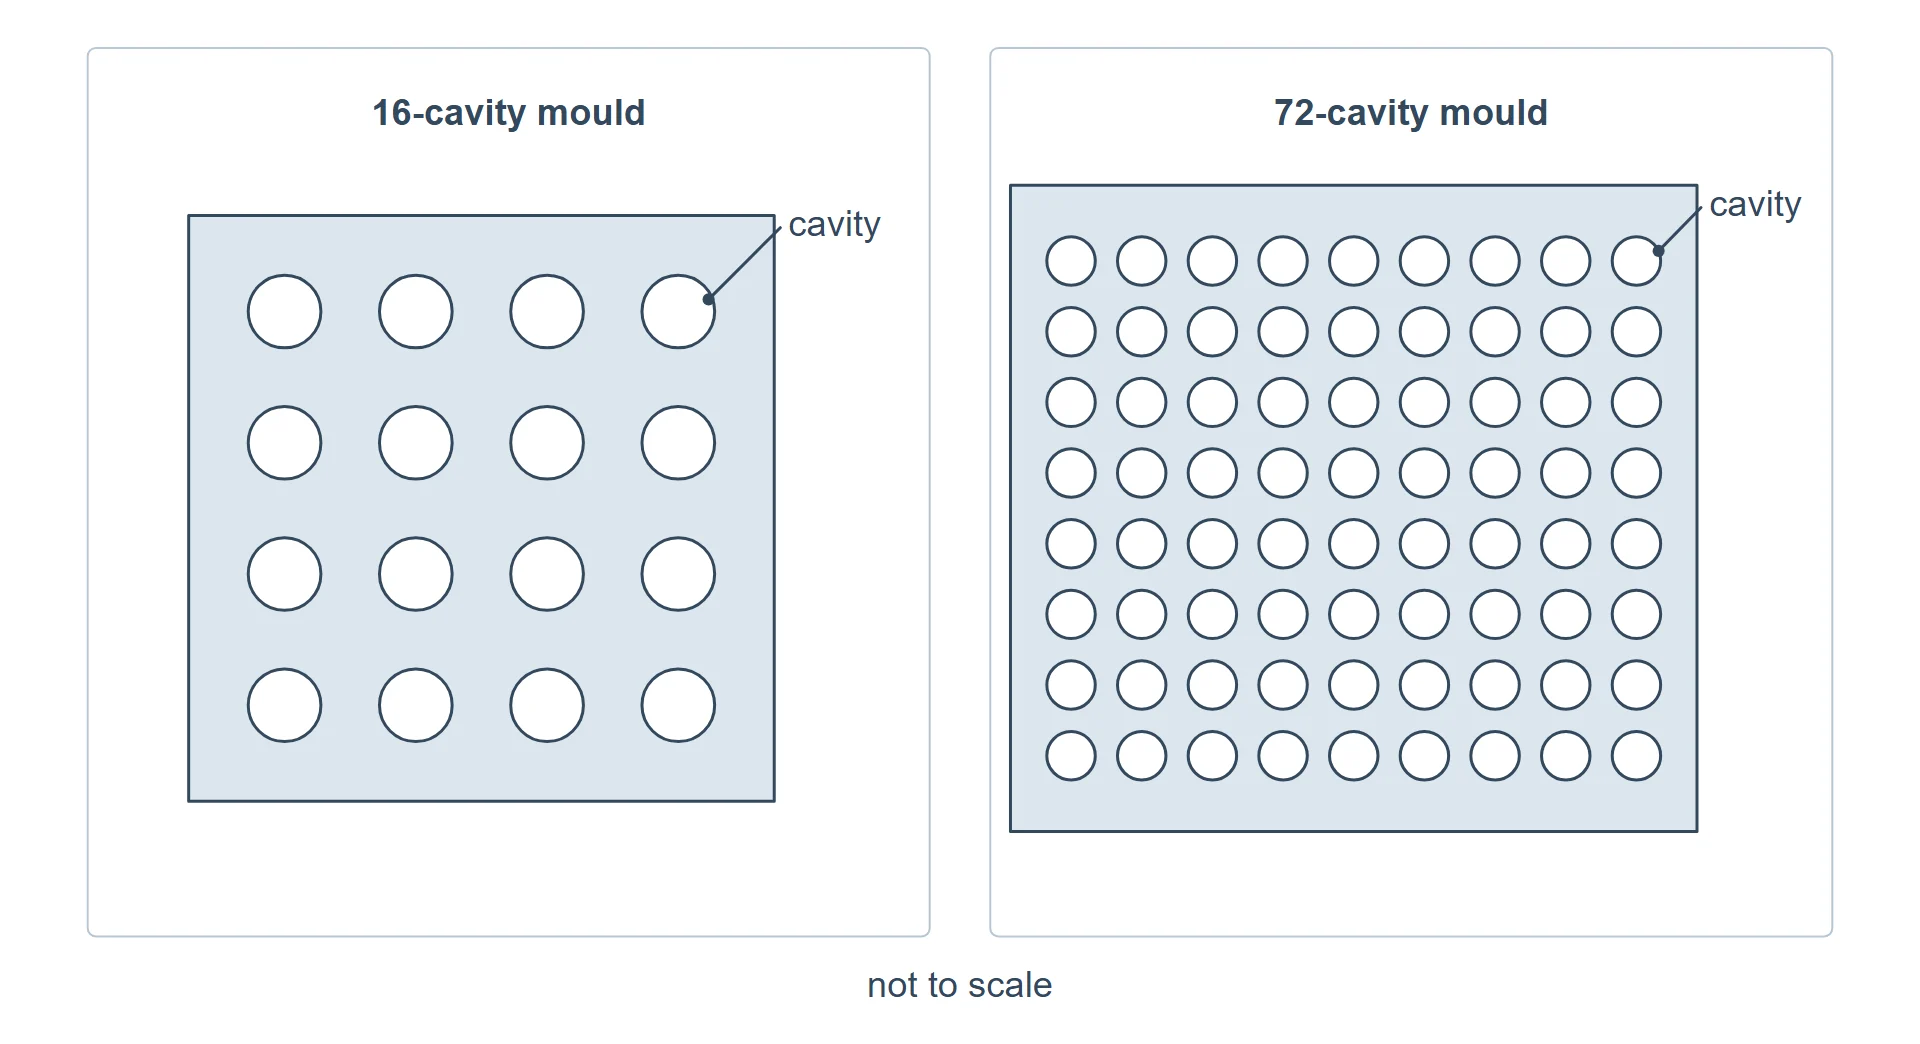
Figura 2. Paso 2: más cavidades, más preformas por ciclo (esquema, sin escala).
3. Enfriar. El enfriamiento suele ser la parte más larga del ciclo. Los canales de agua del molde evacuan el calor mientras las preformas solidifican.
4. Abrir y sacar. Un robot saca las preformas sobre una banda. El molde se abre y un robot saca las preformas y las coloca en una banda. En nuestro video, las preformas transparentes salen del molde fila por fila.
Parte 2: soplado de la botella
5. Recalentar. Las preformas se calientan hasta su temperatura de soplado. Las preformas pasan por un horno de calentamiento hasta alcanzar su temperatura de soplado (de orientación), el intervalo en el que el PET se estira de manera uniforme y sus moléculas se alinean, en lugar de agrietarse o ponerse opaco. En el video de abajo, las preformas brillan en rojo bajo las lámparas del horno.
 Vea el video
Video: las preformas brillan en rojo bajo las lámparas del horno de una máquina de estirado-soplado.
6. Estirar y soplar. Una varilla de estirado y aire comprimido estiran la preforma en dos direcciones. Un robot coloca la preforma calentada en el molde de soplado. Una varilla de estirado alarga la preforma longitudinalmente mientras el aire comprimido la expande hacia fuera. Estirar en dos direcciones a la vez es lo que da al PET su transparencia y su resistencia, por lo que una botella puede ser ligera sin volverse débil.
7. Enfriar y expulsar. La botella conserva su forma contra la pared enfriada del molde. El molde se abre y se retira la botella, sobre una banda o por transportador de aire hasta la llenadora.
Dos rutas: en dos etapas o en una etapa

Figura 3. Dos rutas hacia una botella PET.
| En dos etapas | En una etapa (inyección-estirado-soplado) | |
|---|---|---|
| Máquinas | Inyectora de preformas y, aparte, una máquina de estirado-soplado | Una sola máquina hace ambas cosas: máquinas de inyección-estirado-soplado en una etapa |
| Preformas | Se fabrican, se almacenan y se recalientan | Ninguna que comprar, almacenar ni recalentar |
| Uso habitual | Botellas de agua y bebidas de 0.5–2 L | Botellas desde 100 ml hasta garrafones de agua de 5 galones (19 L) en PC (policarbonato, otro plástico transparente), según el modelo |
| Moldes | Molde de preformas + molde de estirado-soplado | Moldes de preforma y de soplado en una sola máquina |
Cómo elegir una máquina de preformas
| Serie económica | Serie eficiente | |
|---|---|---|
| Modelos | 22 | 9 |
| Para quién es | Producción pequeña y media, o productores que empiezan una línea nueva | Producción de muchas cavidades en volumen |
Indíquenos el peso de su preforma, el acabado del cuello y la producción por hora, y le recomendamos la serie, la distribución de cavidades y el molde.
El molde: dos moldes, cinco datos
Un programa de botellas PET necesita dos moldes: el molde de preformas y el molde de estirado-soplado. Un molde de preformas se cotiza a partir de cinco datos: su acabado del cuello (la norma de rosca del cuello de la botella; si no sabe cómo se llama, envíenos una tapa o un plano acotado); el peso de la preforma o, si no lo conoce, la botella terminada (volumen, con gas o sin gas, llenado en caliente o a temperatura ambiente); su producción deseada; la máquina en la que trabajará; y la resina y el color. Fabricamos moldes de preformas en nuestro propio taller para nuestras máquinas y para las suyas, y el plazo de entrega es de 40–60 días a partir de planos aprobados.
Lo que recibe con el molde
El molde de preformas es donde empieza un programa de botellas PET. AMAN fabrica en su propio taller el molde de preformas multicavidad con cámara caliente, a su acabado de cuello y peso de preforma y para que se adapte a su inyectora de preformas existente, sea o no de nosotros. Las piezas de prueba moldeadas en nuestra propia máquina viajan en la misma caja que el molde. Envíe los cinco datos anteriores y cotizamos el molde con las opciones de cavidades viables.
Preguntas frecuentes
¿Qué es una preforma PET?
Una preforma PET es una pieza pequeña de PET moldeada por inyección, con forma de tubo de ensayo y con el cuello ya terminado. Más tarde se recalienta en un horno y se sopla por estirado hasta formar una botella. Como el cuello se termina en el molde de preformas, el paso de soplado no modifica la rosca de la botella.
Proceso de fabricación de una botella PET
Una botella PET se fabrica en dos pasos. Primero una inyectora de preformas funde PET seco y lo inyecta en un molde multicavidad, y un robot saca las preformas. Luego una máquina de estirado-soplado recalienta cada preforma, la estira con una varilla, la sopla con aire comprimido contra un molde enfriado y expulsa la botella.
¿Cómo se convierte una preforma en una botella?
Una preforma se convierte en botella recalentándola en un horno hasta que alcanza su temperatura de soplado, colocándola en un molde de soplado, estirándola longitudinalmente con una varilla mientras el aire comprimido la sopla hacia fuera, y luego enfriando la botella contra la pared del molde y expulsándola. Un robot coloca la preforma calentada en el molde.
¿Por qué se estira el PET en dos direcciones?
El PET alcanza toda su resistencia, y se mantiene transparente, cuando se estira en ambas direcciones durante el soplado, de modo que las cadenas del polímero se alinean. El PET sin estirar es débil, y el PET estirado a una temperatura incorrecta puede ponerse opaco. Un buen estirado es también lo que permite fabricar una botella más ligera sin perder resistencia.
Estirado-soplado en dos etapas frente a una etapa
En la ruta en dos etapas, una máquina de preformas moldea las preformas y otra máquina aparte las recalienta y las sopla; es la ruta habitual para botellas de agua y bebidas de 0.5–2 L. Una máquina en una etapa hace ambas cosas en una sola máquina, así que no hay preformas que comprar, almacenar ni recalentar, para botellas desde 100 ml hasta garrafones de agua de 5 galones en PC.
Cavidades del molde de preformas PET
Los moldes de preformas comerciales habituales tienen 16, 24, 32, 48 o 72 cavidades. El número adecuado depende de su producción y de lo que admite la unidad de cierre de su máquina, así que lo calculamos a partir de su producción deseada y ponemos las opciones viables en la cotización, con el compromiso explicado en palabras sencillas.
¿Qué necesita para cotizar un molde de preformas?
Un molde de preformas se cotiza a partir de cinco datos: el acabado del cuello (o una tapa de muestra), el peso de la preforma (o la botella terminada), su producción deseada, la máquina en la que trabajará, y la resina y el color. Envíelos y reciba una cotización exacta en 24–48 horas.
¿Fabrican moldes de preformas para máquinas que no son suyas?
Sí, fabricamos moldes de preformas PET que se adaptan a su inyectora de preformas existente, sea o no de nosotros. El molde se fabrica en nuestro propio taller y tarda 40–60 días a partir de planos aprobados. Indíquenos la marca y el modelo de su máquina y su acabado del cuello, y lo cotizamos.
Relacionado: moldes de preformas PET · moldes de estirado-soplado PET · diseño de moldes de preformas PET · máquinas PET de inyección-estirado-soplado
¿Planea una línea de botellas PET?
Envíe el plano de su botella o de su preforma y reciba una cotización exacta en 24–48 horas.
Ver inyectoras de preformas PET →ENSolicite la cotización de una máquina para su pieza
¿Aún no tiene plano? También sirven fotos de una pieza de muestra. Esto es todo lo que necesitamos para elegir la máquina y cotizarla:
- ✓Plano de la pieza, archivo 3D o fotos desde todos los lados
- ✓Tamaño y peso de la pieza
- ✓Material, p. ej. PP, HDPE o PET
- ✓Piezas por hora o el tonelaje que tiene en mente