
El proceso de extrusión-soplado, paso a paso
Cómo la extrusión-soplado convierte el HDPE o el PP en botellas, bidones y tambores terminados: el ciclo completo en lenguaje sencillo, con un breve video de la línea de AMAN.
¿Qué es la extrusión-soplado? La extrusión-soplado (EBM) es el proceso para fabricar envases huecos de plástico: botellas, bidones, tambores y tanques. Una máquina extruye plástico fundido en un tubo colgante llamado parisón, un molde se cierra a su alrededor y el aire comprimido infla el parisón contra las paredes enfriadas del molde para formar el envase.
Puntos clave
- La extrusión-soplado tiene seis pasos: extruir el parisón, cerrar el molde, soplar, enfriar, abrir y expulsar, y recortar la rebaba.
- La abertura del cabezal fija el espesor de pared, y la línea de pinzado se convierte en la línea de soldadura del fondo del envase.
- El enfriamiento suele ser la parte más larga del ciclo y depende principalmente del espesor de pared.
- Los mismos seis pasos se aplican en una máquina de bidones y en una de tambores de 50–100 L; solo cambian el cabezal, el molde y el tamaño del cierre.
- La producción se aumenta con máquinas de doble estación y moldes multicavidad; el material es principalmente HDPE y PP.
En una línea: calentar y fundir el plástico → extruir un tubo colgante (el parisón) → cerrar el molde → soplar aire → enfriar → abrir y sacar la pieza → recortar la rebaba.
 Vea el proceso en marcha
Esta página explica cómo funciona el proceso y, más abajo, qué tipo de máquina de soplado corresponde al tamaño de su botella. Si ya definió el proceso y ahora necesita un especialista en extrusión-soplado para la máquina, AMAN suministra desde 2007 máquinas de extrusión-soplado, construidas por su fábrica hermana, y fabrica los moldes que llevan.
Watch: extrusion blow molding in six steps
Video transcript
This video shows the extrusion blow molding process in six steps. It is the process that makes hollow plastic containers: bottles, jerry cans, drums and tanks. The six steps are: extrude the parison, close the mould, blow, cool, open and eject, and trim the flash.
Step one: extrude the parison. The die gap sets the wall thickness. Plastic granules, usually HDPE or PP, are melted in a heated extruder and pushed through the die head. The die head forms the melt into a hollow tube called the parison. It hangs down between the open mould halves.
Step two: close the mould. The pinch line becomes the weld seam on the bottom of the container. The two water-cooled mould halves close around the parison and pinch it shut at the base. That seals one end, so the tube can hold air.
Step three: blow to shape. Compressed air inflates the parison until it takes the exact shape of the container. The air goes in through the blow pin. It pushes the soft plastic outward until it presses against the inside of the mould, handles and all.
Step four: cool. Cooling is normally the longest part of the cycle. The part is held against the cooled mould walls until it solidifies. How long that takes depends mainly on the wall thickness, so larger, thicker containers take longer. To raise output, machines can run two stations: while one container cools, the other is being blown.
Step five: open and eject. The mould opens and the finished container is taken out. It is either dropped onto a conveyor or removed by a take-out arm.
Step six: trim the flash. The excess plastic at the pinch-off and neck is called flash. It is trimmed away, automatically in-line on a full line or at a separate station, and the trimmings are reground and reused. Then the cycle repeats automatically.
That is the cycle: extrude the parison, close the mould, blow, cool, open and eject, trim the flash, and repeat. The same six steps run on a jerry can machine and on a drum machine. Only the die head, mould and clamping size change.
AMAN has supplied extrusion blow molding machines, built by its sister factory, and has made the moulds that go in them since 2007. Tell us your container and your target output, and we will size the machine and the mould.
Los seis pasos del ciclo de extrusión-soplado
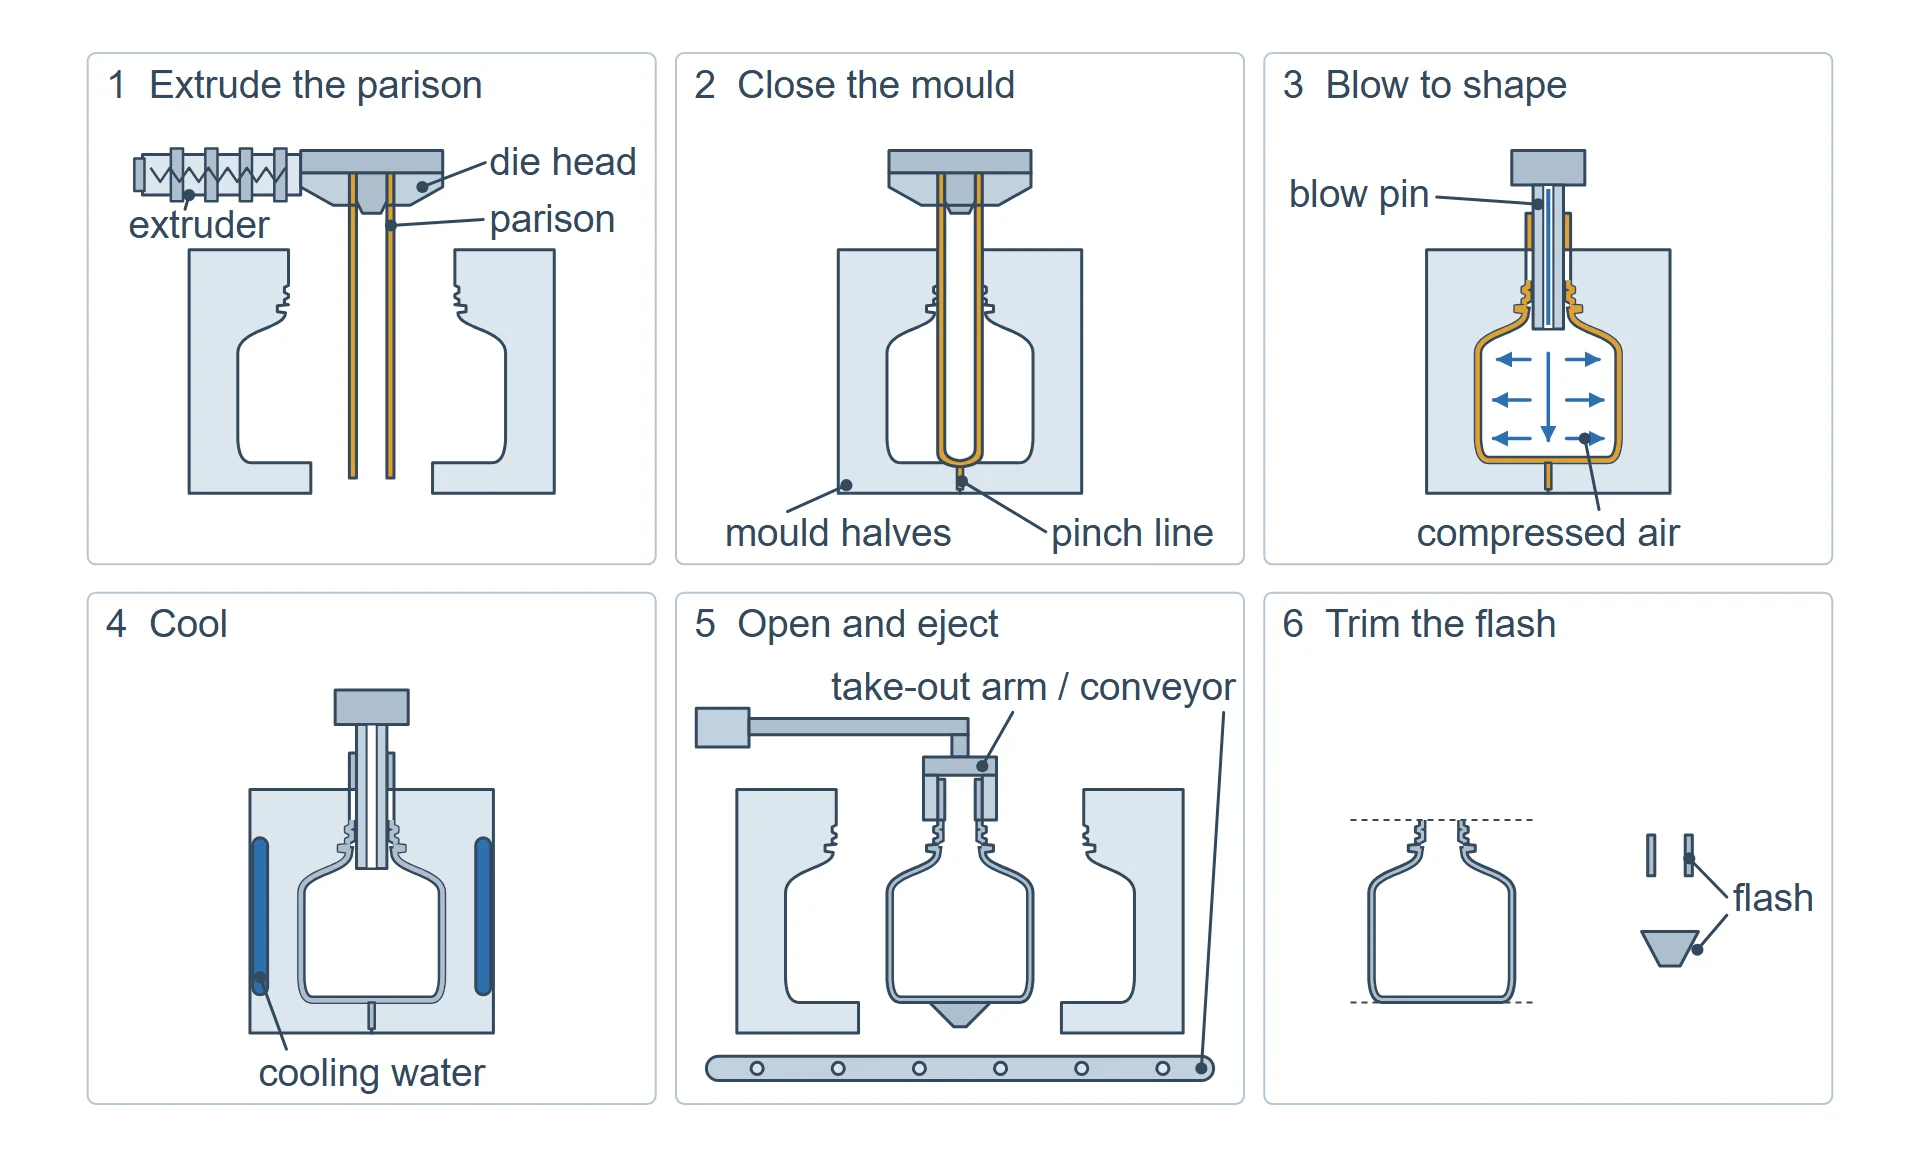
Figura 1. Los seis pasos del ciclo: 1 extruir el parisón, 2 cerrar el molde, 3 soplar hasta darle forma, 4 enfriar, 5 abrir y expulsar, 6 recortar la rebaba.
1. Extruir el parisón. La abertura del cabezal fija el espesor de pared. Los gránulos de plástico (normalmente HDPE o PP) se funden en una extrusora calefactada y se empujan a través de un cabezal, que da a la masa fundida forma de tubo hueco llamado parisón, el cual cuelga entre las mitades abiertas del molde.
2. Cerrar el molde. La línea de pinzado se convierte en la línea de soldadura del fondo del envase. Las dos mitades del molde, refrigeradas por agua, se cierran alrededor del parisón y lo pinzan en la base, sellando un extremo para que pueda retener el aire. Dónde queda la línea de soldadura y qué tan bien sella se diseña en el propio molde de soplado.

Figura 2. El molde cerrado sobre el parisón, con la aguja de soplado en el cuello. Con etiquetas: cabezal, parisón, mitades del molde (cavidad), pinzado, aguja de soplado, canales de enfriamiento y forma del envase terminado.
3. Soplar hasta dar forma. El aire comprimido infla el parisón hasta que toma la forma exacta del envase. Se inyecta aire comprimido por una aguja de soplado, que infla hacia fuera el parisón blando hasta que se apoya contra el interior del molde y adopta la forma exacta del envase (botella, bidón, tambor o tanque, con asas incluidas). Los mismos seis pasos se aplican en una máquina de soplado de bidones y en una máquina de soplado de tambores de 50–100 L; solo cambian el cabezal, el molde y el tamaño del cierre.
4. Enfriar. El enfriamiento suele ser la parte más larga del ciclo. La pieza se mantiene contra las paredes enfriadas del molde hasta que solidifica. Cuánto dura depende principalmente del espesor de pared; los envases más grandes y gruesos tardan más. Para botellas pequeñas y precisas, vea el proceso de inyección-soplado.
5. Abrir y expulsar. El envase terminado se retira sobre una banda transportadora o con un brazo extractor. El molde se abre y el envase terminado se retira: cae sobre una banda transportadora o lo saca un brazo extractor.
6. Recortar la rebaba. El exceso de plástico del pinzado y del cuello se recorta y se muele. El exceso de plástico que queda en el pinzado y en el cuello (la rebaba) se recorta, con desbarbado automático en línea en una línea completa o en una estación aparte, y los recortes se muelen y se reutilizan. El ciclo se repite entonces automáticamente, día y noche.
Una estación, doble estación y multicavidad
La producción se aumenta de tres maneras: trabajar con dos estaciones que se alternan (una enfría mientras la otra sopla), obtener varios envases por ciclo con un molde multicavidad y un cabezal múltiple, y ajustar el husillo y el cabezal al material y al envase. AMAN fabrica en su propio taller el molde de soplado correspondiente, su fábrica hermana construye la máquina, y AMAN dimensiona ambos según su envase, el peso de pared y la producción deseada (medida en botellas por hora).
El proceso de soplado: un principio, tres métodos
Todo proceso de soplado de plástico funciona en esencia de la misma manera: se ablanda el plástico, se le da forma de tubo hueco o de preforma, se cierra un molde a su alrededor y se sopla aire comprimido en el interior hasta que el plástico adopta la forma del molde. Tras enfriarse, el molde se abre y sale un envase hueco terminado. Lo que cambia de un método a otro es cómo se obtiene esa forma hueca inicial, y eso decide para qué botellas es bueno cada método.
Extrusión-soplado (EBM)
El proceso que se explica en esta página. Una extrusora empuja un tubo colgante de plástico fundido, el parisón; el molde lo pinza y el aire lo sopla hasta darle forma. Como el parisón se conforma y se pinza dentro del molde, la extrusión-soplado puede formar asas huecas, cuellos descentrados y piezas muy grandes, desde botellas de 100 ml hasta tanques IBC de 1000 L. Para tambores y tanques IBC, un cabezal acumulador almacena la masa fundida y expulsa de una sola vez un parisón pesado. Principalmente HDPE y PP.
Inyección-soplado (IBM)
El proceso de inyección-soplado comienza inyectando una preforma sobre una varilla de núcleo. La varilla de núcleo lleva la preforma directamente a un molde de soplado, donde el aire la infla, y luego se expulsa la botella: inyección, soplado y expulsión en una sola máquina. El cuello se moldea por inyección, así que sale preciso y terminado, sin rebaba que recortar y con muy poco desperdicio. Ideal para botellas y viales pequeños y precisos de 2 ml hasta 1 litro, en envases cosméticos, farmacéuticos y de alimentos. Las botellas con asa no se fabrican así; para ellas, elija la extrusión-soplado.
Estirado-soplado (PET)
El método para botellas PET transparentes. Una preforma PET caliente es empujada longitudinalmente por una varilla de estirado mientras el aire la sopla hacia fuera, de modo que el plástico se estira en dos direcciones: eso es lo que da a las botellas PET su transparencia y su resistencia. Hay dos rutas:
- En dos etapas: las preformas se fabrican en una inyectora de preformas PET y luego se recalientan y se soplan en una máquina de estirado-soplado aparte. Es la ruta habitual para botellas de agua y bebidas de 0.5–2 L.
- En una etapa (inyección-estirado-soplado): la preforma se inyecta, se estira y se sopla en una sola máquina, así que no hay preformas que comprar, almacenar ni recalentar. Botellas desde 100 ml hasta garrafones de agua de 5 galones (19 L) en PC, según el modelo.
Vea cómo se fabrican las preformas PET y se soplan hasta convertirlas en botellas.
¿Qué máquina de soplado para el tamaño de su botella?
Parta del envase que quiere fabricar. Cada fila abre la gama de máquinas correspondiente en este sitio.
| Su envase | Proceso | Dónde buscar |
|---|---|---|
| Viales y botellas pequeñas de precisión: frascos de colirio, de muestra, cosméticos y farmacéuticos | Inyección-soplado | Máquinas de inyección-soplado |
| Botellas PET transparentes de agua y bebidas, 0.5–2 L | En dos etapas (máquina de preformas + máquina de estirado-soplado) o en una etapa por inyección-estirado-soplado | Máquinas de preformas PETEN · moldes de preformas PET · moldes de estirado-soplado PET · máquinas PET de inyección-estirado-soplado en una etapa |
| Botellas transparentes fabricadas en una sola máquina, de 100 ml a 5 galones (19 L) | Inyección-estirado-soplado en una etapa | Máquinas de inyección-estirado-soplado |
| Botellas de HDPE y PP, 100 ml–2 L: leche, champú, detergente, cuidado del bebé | Extrusión-soplado, multicavidad | Máquinas para botellas de 100 ml–2 L |
| Botellas, garrafas y frascos de boca ancha, 2–10 L | Extrusión-soplado | Máquinas para botellas de 2–10 L |
| Bidones y garrafas, 10–30 L | Extrusión-soplado | Máquinas de bidones de 10–30 L · Guía de máquinas de bidones |
| Tambores y barriles, 50–100 L | Extrusión-soplado, cabezal acumulador | Máquinas para tambores de 50–100 L |
| Más de 100 L: tambores L-ring, tanques IBC de 1000 L | Extrusión-soplado, cabezal acumulador | Máquinas para tambores y tanques IBC |
¿Fabrica más de un tamaño? Una misma máquina cubre un rango de tamaños (se cambia el molde, no la máquina), pero debe dimensionarse para el envase más grande que piensa producir. Envíenos su envase más pequeño y el más grande y confirmaremos si una sola máquina cubre ambos.
Preguntas frecuentes
¿Qué es la extrusión-soplado (EBM)?
La extrusión-soplado es el proceso para fabricar envases huecos de plástico: botellas, bidones, tambores y tanques. Una máquina extruye plástico fundido en un tubo colgante llamado parisón, un molde se cierra a su alrededor y el aire comprimido infla el parisón contra las paredes enfriadas del molde para formar el envase.
¿Cuáles son los pasos del proceso de extrusión-soplado?
Seis pasos: (1) extruir el parisón, (2) cerrar el molde a su alrededor, (3) soplar aire comprimido para inflarlo, (4) enfriar la pieza contra el molde refrigerado por agua, (5) abrir el molde y expulsar el envase, (6) recortar la rebaba. Después el ciclo se repite automáticamente.
¿Qué productos se pueden fabricar con la extrusión-soplado?
Botellas de HDPE y PP, bidones (normalmente de 5-30 L), tambores de lubricantes y productos químicos, y grandes tanques industriales: desde unos 100 ml hasta tanques IBC de 1000 L. Las asas, los cuellos descentrados y las formas complejas son fáciles porque el parisón se conforma en el molde.
Una estación frente a doble estación: ¿cuál es la diferencia?
Una máquina de una estación tiene un solo parisón y un solo juego de molde. Una máquina de doble estación tiene dos estaciones que se alternan (mientras un envase se enfría, el otro se sopla), lo que aproximadamente duplica la producción con un espacio similar. Las botellas y los bidones suelen producirse en máquinas de doble estación cuando importa la producción; los tambores grandes y los tanques IBC se producen en máquinas de una estación con cabezal acumulador. Nuestra máquina para fabricar bidones HDPE de 10–30 LEN, por ejemplo, se ofrece en configuraciones de una o de doble estación.
Extrusión-soplado frente a inyección-soplado: ¿cuál necesito?
La extrusión-soplado extruye un parisón y es adecuada para bidones, tambores, botellas con asa y tamaños grandes. La inyección-soplado primero moldea por inyección una preforma y luego la sopla, con lo que obtiene cuellos muy precisos, sin rebaba que recortar y con muy poco material molido; es ideal para botellas pequeñas y precisas de PP, PE o PS, de 2 ml hasta 1 litro. Si fabrica bidones, tambores o botellas con asa, elija la extrusión-soplado.
¿Qué materiales y capas se pueden procesar?
Principalmente HDPE y PP; también LDPE, PVC y PC. AMAN confirma con usted el material y la estructura de capas para cada aplicación.
¿Cómo se mide la producción?
En botellas o envases por hora (bph). Depende del tamaño y del peso del envase, del número de cavidades y de cabezales, de si es de una o de doble estación y del material. Indíquenos su envase y la producción deseada y dimensionaremos la máquina y el molde.
¿Qué es un parisón?
El parisón es el tubo hueco de plástico fundido que una máquina de extrusión-soplado empuja fuera del cabezal. Cuelga entre las mitades abiertas del molde; luego el molde se cierra a su alrededor y el aire comprimido lo infla hasta formar el envase. La abertura del cabezal fija el espesor de pared del envase terminado.
Diagrama de soplado: ¿qué muestra?
Un diagrama de soplado muestra el ciclo como una secuencia: el parisón cuelga entre las mitades abiertas del molde, el molde se cierra y lo pinza, el aire lo infla contra la pared enfriada del molde y el molde se abre para liberar el envase. La línea de pinzado se convierte en la costura de la base del envase.
Extrusión-soplado: ¿cuáles son sus límites?
La extrusión-soplado deja una línea de soldadura en la base y rebaba en el pinzado y en el cuello, que hay que recortar. Para botellas pequeñas que necesitan un cuello muy preciso y sin rebaba, la inyección-soplado es el mejor proceso. La extrusión-soplado es adecuada para botellas con asa, bidones, tambores y envases muy grandes.
¿Qué determina el tiempo de ciclo en el soplado?
El enfriamiento suele ser la parte más larga del ciclo de soplado y depende principalmente del espesor de pared; los envases más grandes y gruesos tardan más. Luego la producción se aumenta con máquinas de doble estación, en las que un envase se enfría mientras el otro se sopla, y con moldes multicavidad. Indíquenos su envase y la producción deseada y dimensionamos la máquina.
¿Planea una línea de extrusión-soplado?
Envíe su plano y reciba una cotización exacta en 24–48 horas.
Ver máquinas de EBM →Cotice la máquina para su botella
¿Aún no tiene plano? Las fotos de una botella de muestra también sirven. Esto es todo lo que necesitamos para elegir la máquina y cotizarla:
- ✓Plano de la botella, archivo 3D o fotos desde todos los lados
- ✓Volumen, peso de la botella y tamaño del cuello
- ✓Material, p. ej. HDPE, PP o PET
- ✓Cuántas necesita por hora o por día